Installazione rapida PressFitting: tutte le fasi per una posa corretta
L’installazione rapida PressFitting è uno dei principali vantaggi della tecnologia a pressare. Questo sistema permette di collegare tubi e raccordi senza ricorrere a saldature, filettature o fiamme libere, semplificando le operazioni in cantiere e riducendo i tempi di lavorazione.
La rapidità, però, non deve andare a discapito della precisione. Dalla preparazione dei tubi alla pressatura, ogni fase contribuisce alla corretta realizzazione dell’impianto.
Vediamo quindi come installare un sistema PressFitting, quali accorgimenti adottare e quali controlli effettuare prima della messa in servizio, prendendo come riferimento il sistema K-Press distribuito da Airnet.
Perché il PressFitting permette un’installazione rapida?
A differenza dei sistemi di giunzione tradizionali, il PressFitting sfrutta la deformazione meccanica del raccordo per creare un collegamento permanente con il tubo.
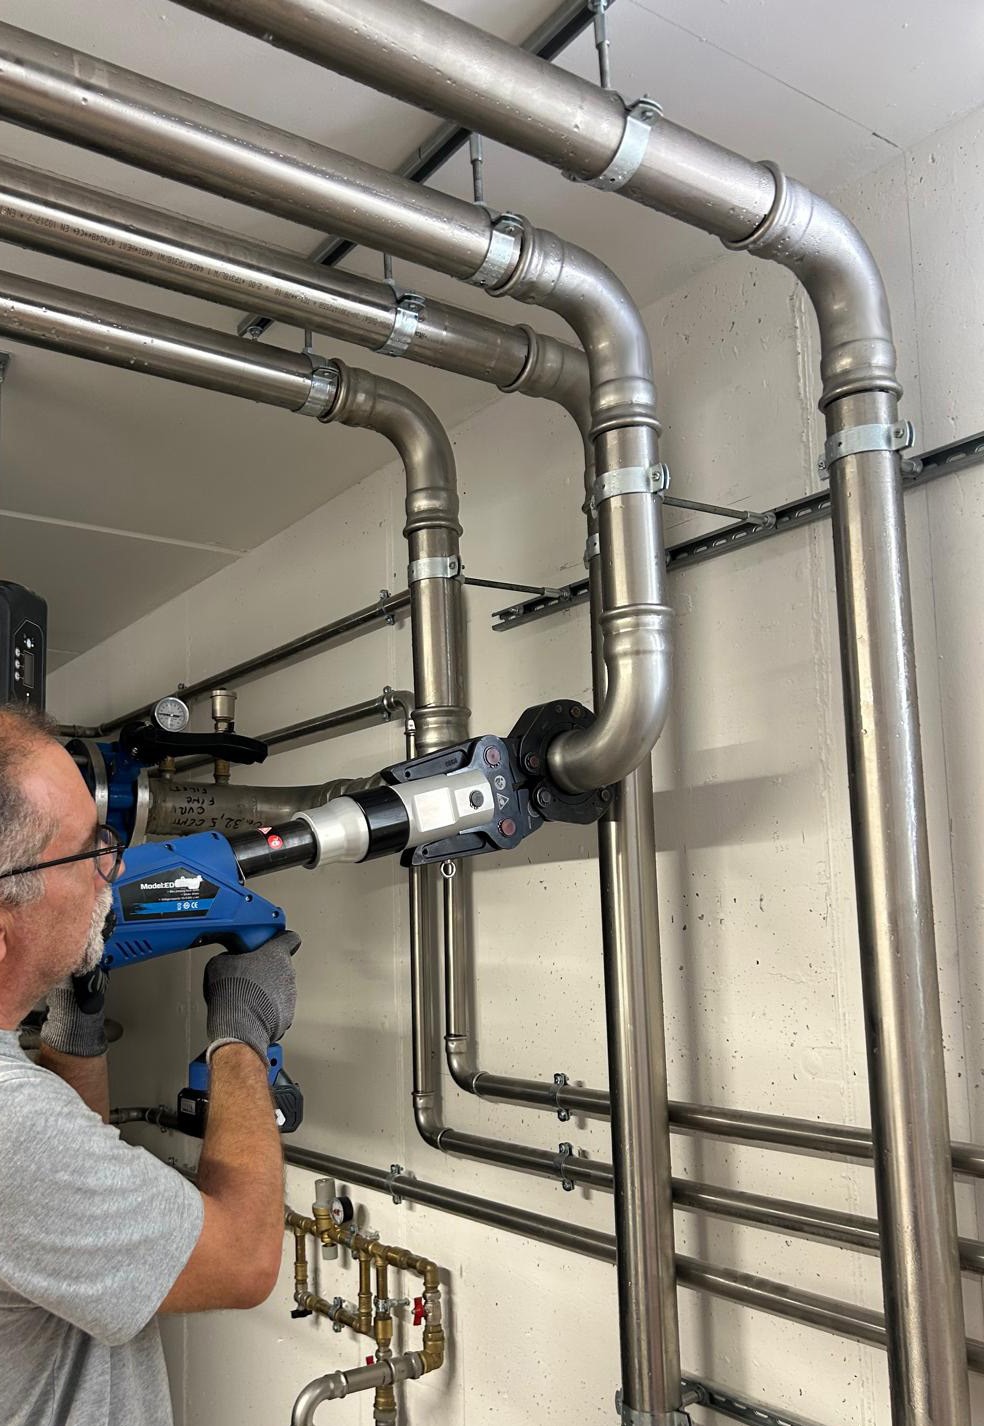
La pressatura avviene mediante un’apposita attrezzatura che comprime il raccordo e l’O-ring, assicurando la tenuta della connessione e il bloccaggio meccanico dei componenti.
Questo metodo offre diversi vantaggi operativi: elimina la necessità di saldare, riduce le lavorazioni richieste per realizzare le giunzioni e permette di intervenire anche in contesti nei quali l’utilizzo di fiamme libere comporterebbe ulteriori precauzioni.
Per approfondire il funzionamento di questa tecnologia, puoi consultare anche il nostro articolo dedicato al sistema PressFitting e ai suoi vantaggi negli impianti.
Il sistema K-Press distribuito da Airnet comprende soluzioni in acciaio inox 316L, acciaio inox 304 e acciaio al carbonio galvanizzato. Ogni materiale deve essere abbinato a guarnizioni compatibili con il fluido trasportato e con le condizioni di esercizio.
Installazione PressFitting: preparazione e controllo dei componenti
Una corretta installazione inizia prima della pressatura. Tubi e raccordi devono essere puliti, integri e compatibili con le caratteristiche dell’impianto. Durante il trasporto e lo stoccaggio è importante proteggerli da urti, deformazioni e contaminazioni.
Particolare attenzione va riservata ai tubi in acciaio inox per sistemi PressFitting, che devono essere mantenuti al riparo da residui ferrosi potenzialmente responsabili di fenomeni di corrosione superficiale. Prima del montaggio occorre controllare anche il raccordo, verificando che l’O-ring sia presente, correttamente posizionato e privo di tagli, schiacciamenti o impurità. Le guarnizioni non sono intercambiabili: EPDM, FKM e HNBR presentano caratteristiche differenti e devono essere selezionate in funzione dell’applicazione prevista.
Utilizzare componenti corretti fin dall’inizio evita errori che potrebbero compromettere la tenuta della giunzione.
Come tagliare correttamente il tubo
Il primo passaggio operativo consiste nel misurare il tratto di tubazione necessario e procedere con il taglio. Il tubo deve essere tagliato perpendicolarmente al proprio asse, utilizzando attrezzature adeguate al materiale. È importante ottenere un bordo regolare, evitando deformazioni, ovalizzazioni e surriscaldamenti.
Un taglio impreciso può ostacolare il corretto inserimento del tubo nel raccordo e compromettere le successive operazioni. Per questo motivo, prima di procedere, è necessario verificare che l’estremità sia regolare e priva di danneggiamenti.
Sbavatura e pulizia: due passaggi fondamentali
Dopo il taglio, il tubo deve essere sbavato sia internamente sia esternamente. Questa operazione permette di eliminare le irregolarità che potrebbero danneggiare l’O-ring durante l’inserimento del tubo nel raccordo. Una bava tagliente, infatti, può incidere o spostare la guarnizione, compromettendo la tenuta della connessione.
Terminata la sbavatura, è necessario rimuovere trucioli, polvere e altri residui. Il bordo deve risultare liscio e l’estremità del tubo non deve presentare ammaccature. È inoltre opportuno utilizzare utensili dedicati ai diversi materiali, per evitare contaminazioni tra acciaio al carbonio e acciaio inossidabile.
Marcare la profondità di inserimento
Per un’installazione rapida PressFitting che rispetti le indicazioni del produttore, è fondamentale controllare la profondità di inserimento del tubo. Prima di introdurlo nel raccordo, occorre individuare e segnare la quota prevista per il diametro utilizzato.
Questa marcatura consente di verificare che il tubo raggiunga la battuta interna del raccordo e che non arretri durante il posizionamento della pressatrice. L’inserimento deve avvenire con attenzione, evitando movimenti bruschi che potrebbero danneggiare l’O-ring.
Qualora sia necessario facilitare l’operazione, devono essere utilizzati esclusivamente prodotti lubrificanti autorizzati dal produttore e compatibili con la guarnizione e il fluido trasportato.
Pressatura dei raccordi: attrezzature e procedimento
Una volta verificata la profondità di inserimento, si può procedere con la pressatura. La ganascia o la catena deve essere posizionata correttamente sul raccordo, utilizzando un’attrezzatura compatibile con il diametro e con il profilo previsto dal sistema.
K-Press utilizza il profilo M. Le ganasce sono ammesse fino al diametro di 35 mm, mentre per i diametri superiori devono essere utilizzate le catene previste dal sistema. Non è consentito impiegare utensili con profilo V o multi-profilo. Anche lo stato dell’attrezzatura è determinante. Ganasce usurate, deformate o non idonee possono compromettere il risultato della pressatura.
Durante l’operazione, la pressatrice deve rimanere correttamente posizionata fino al completamento del ciclo, nel rispetto delle istruzioni del produttore. Per conoscere più nel dettaglio le caratteristiche dei componenti utilizzati, puoi approfondire il ruolo dei raccordi a pressare nel sistema PressFitting.
Come verificare che un raccordo sia stato pressato?
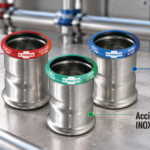
I raccordi K-Press sono dotati di uno sleeve colorato, una fascia che si rompe e si deforma durante la pressatura, diventando rimovibile manualmente. Questo dispositivo facilita il controllo visivo delle connessioni e aiuta a individuare eventuali raccordi sui quali l’operazione non è stata eseguita.
Il colore dello sleeve identifica inoltre il materiale del raccordo: blu per l’acciaio inox 316L, verde per l’acciaio inox 304 e rosso per l’acciaio al carbonio. La verifica visiva rappresenta un supporto alle operazioni di controllo, ma non sostituisce il collaudo dell’impianto.
Controllo finale e collaudo dell’impianto PressFitting
L’installazione rapida del PressFitting non termina con l’ultima pressatura. Prima della messa in servizio è necessario ispezionare l’intera rete, verificando che tutte le giunzioni siano state correttamente eseguite.
Occorre inoltre controllare la posizione delle marcature di inserimento, l’integrità dei componenti e la corretta disposizione degli staffaggi, tenendo conto delle normali dilatazioni delle tubazioni. Successivamente si procede con le operazioni di lavaggio e con la prova di tenuta, seguendo le indicazioni del progetto, le normative applicabili e le istruzioni tecniche del produttore.
Questi controlli permettono di individuare eventuali anomalie prima dell’entrata in esercizio dell’impianto.
Installazione rapida PressFitting: velocità e precisione devono andare insieme
Il PressFitting permette di semplificare le lavorazioni e ridurre i tempi necessari per realizzare le connessioni. Tuttavia, la rapidità di installazione non dipende soltanto dall’utilizzo della pressatrice. La preparazione dei componenti, il taglio, la sbavatura, la profondità di inserimento e il collaudo sono tutte operazioni indispensabili per ottenere un risultato affidabile.
Un’installazione efficiente è quella che combina velocità di esecuzione e attenzione a ogni dettaglio.
Airnet affianca installatori, progettisti e imprese nella scelta dei componenti e delle attrezzature del sistema PressFitting K-Press, mettendo a disposizione esperienza e supporto tecnico.
Vuoi maggiori informazioni sul sistema K-Press e sulle soluzioni disponibili? Contatta Airnet per individuare i prodotti più adatti alle esigenze del tuo impianto.